

закрыть
Выберите сайт
глобальный
Социальные средства массовой информации
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-24 Происхождение:Работает


Экструдирование древесно-пластикового композита (ДПК) в плоские профили является стандартной отраслевой практикой. Однако формирование глубоких объемных канавок требует исключительной точности. Необходимо тщательно контролировать давление расплава и динамику охлаждения на всей линии. Без такого строгого контроля производители сталкиваются с серьезными узкими местами в производстве. Глубокие канавки очень склонны к разрушению материала. Они часто страдают от неравномерной толщины стенок и сильного коробления на этапе охлаждения. Эти структурные дефекты напрямую влияют на конечного пользователя. Монтажники просто не смогут добиться бесшовной установки, если панели деформированы или имеют неточные размеры. Наша цель в этой статье — раскрыть сложный механический процесс, лежащий в основе формирования глубоких канавок. Мы изучим физику потока материала, конструкцию штампа и агрессивную калибровку. Мы также обеспечиваем строгую систему технической оценки. Это руководство помогает покупателям уверенно анализировать оборудование при выборе машины для изготовления рифленых панелей из ДПК для своего производственного предприятия. Вы узнаете, что именно отличает экструзию премиум-класса от операций с большим количеством брака.
Глубокие канавки формируются за счет сочетания индивидуальных экструзионных матриц и вакуумной калибровки под высоким давлением, а не вторичного фрезерования.
Основной причиной увеличения количества дефектов в профилях с глубокими канавками является недостаточное охлаждение или несоответствующая скорость экструзии.
Оценка производственной линии требует не только максимальной выходной скорости, но и оценки длины вакуумного стола, металлургии штампа и стабильности вытягивания.
Создание глубоких архитектурных выступов из композитных материалов основано на передовой механике жидкости и термоконтроле. Физическое поведение расплава полимера определяет успех конечного продукта. Рифленые панели нельзя рассматривать как стандартные плоские доски.
Многие традиционные мастера по дереву полагают, что флейты вырезаны из цельных блоков. Вот как работает обработка на станках с ЧПУ. Фреза врезается в твердый материал, удаляет массу и образует отходы. Экструзия действует по совершенно другому физическому принципу. Непрерывная экструзия пропускает расплавленный ДПК через точно спроектированную матрицу. Он формирует весь жалюзийный профиль за один проход. Вы не производите отходов при резьбе. Перед охлаждением материал сжимается до точной формы формы. Это постоянное давление создает более плотный и прочный поверхностный слой по сравнению с фрезерованной древесиной.
Сравнение: непрерывная экструзия и фрезерование с ЧПУ
Метрика процесса | ДПК Экструзия | Фрезерование с ЧПУ |
|---|---|---|
Материальные отходы | Почти 0% (лом перерабатывается) | Высокая (удаленный материал выбрасывается) |
Скорость производства | Непрерывный (1,5–3 метра/мин) | Пакетная обработка (медленно на единицу) |
Твердость поверхности | Высокий (уплотняется под давлением) | Средний (обнажает внутреннее ядро) |
Пределы глубины канавки | Продиктовано конструкцией кристалла и системы охлаждения | В зависимости от толщины материала |
Управление потоком смеси ПВХ и древесного волокна очень сложное. Экструдер должен проталкивать этот высоковязкий расплав так, чтобы он равномерно заполнил глубокие «ребра» формы. Если расплав течет слишком быстро через центр, он истощает внешние края. Это вызывает внутреннее напряжение. Это также может привести к разрыву поверхности в самых глубоких канавках. Инженеры уравновешивают это, создавая сложные каналы потока внутри матрицы. Они манипулируют скоростью сдвига, чтобы материал перемещался с одинаковой скоростью по всему поперечному сечению.
Рецепт сырья во многом определяет целостность канавок. Соотношение древесного порошка и смолы ПВХ определяет необходимое давление экструзии. Это также определяет идеальную температуру матрицы. Рассмотрим эти переменные формулировки:
Содержание древесного порошка: более высокое содержание древесины увеличивает жесткость, но снижает текучесть расплава. Для проникновения в глубокие полости требуется более высокий крутящий момент.
Карбонат кальция: используется в качестве наполнителя, повышает стабильность размеров. Слишком большое количество делает расплав хрупким и склонным к растрескиванию кромок.
Смазочные материалы: внутренние смазки уменьшают трение между полимерными цепями. Внешние смазки предотвращают прилипание расплава к стенкам матрицы. И то, и другое жизненно важно для предотвращения разрывов поверхности глубоких канавок.
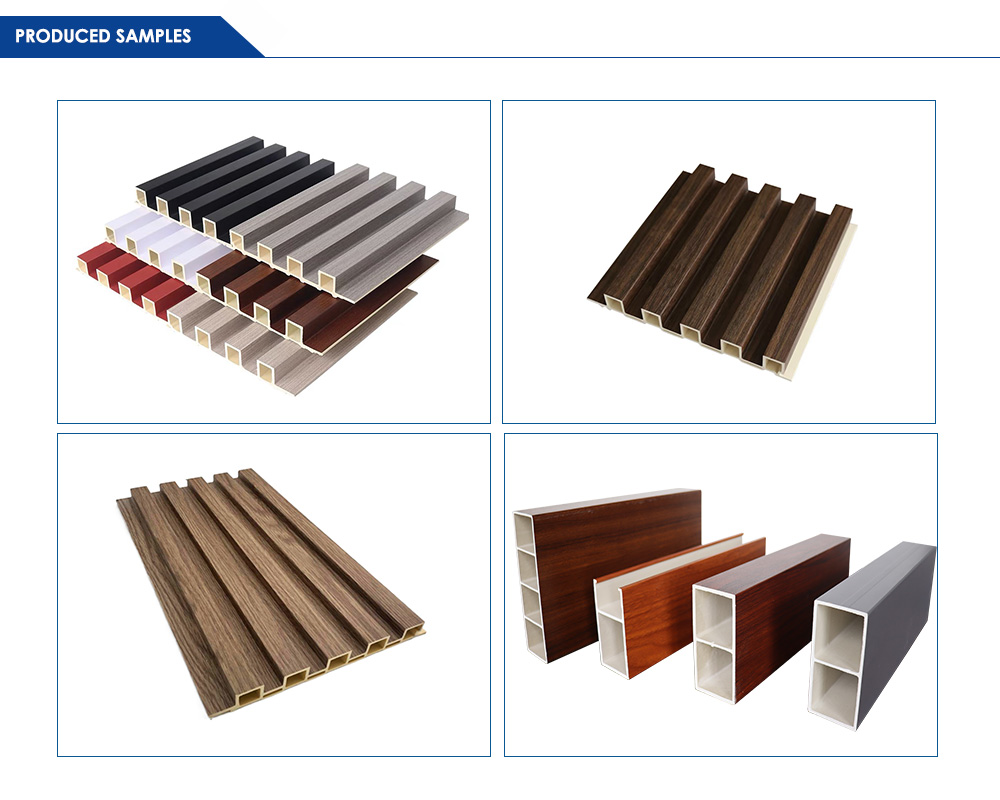
Для успешной эксплуатации линии по производству жалюзийных панелей из ДПК требуется специальное оборудование. Стандартные экструдеры для труб из ПВХ просто не могут справиться с физическими требованиями, предъявляемыми к профилям из ДПК с глубокими канавками. Каждый компонент должен быть рассчитан на высокий крутящий момент и агрессивное охлаждение.
Для изготовления высококачественных рифленых панелей из ДПК нельзя использовать одношнековый экструдер. Конические двухшнековые системы строго обязательны. Древесные волокна невероятно трудно равномерно смешать со смолами ПВХ. Сцепленные двойные шнеки обеспечивают превосходное смешивание и резку. Они также создают значительно более высокое давление расплава на фильерной головке. Вам нужно это огромное давление, чтобы протолкнуть плотный, похожий на тесто материал глубоко в сложные полости штампа. Без конической двухшнековой установки материал просто не заполнит самые глубокие канавки.
Экструзионная матрица является сердцем процесса формования. Это требует блестящей инженерной мысли. Поскольку рифленые панели имеют разную толщину, они охлаждаются и текут с разной скоростью. Чтобы противостоять этому, в штампах используется многозонный нагрев. Операторы могут регулировать температуру в определенных участках формы. Это гарантирует, что глубокие участки панели будут течь с той же скоростью, что и тонкая плоская подложка. Если температуры не сбалансированы, панель выйдет из матрицы изогнутой или деформированной.
Это, пожалуй, самый важный компонент для глубоких канавок. Когда панель выходит из матрицы, она все еще полурасплавлена и податлива. Он входит в таблицу вакуумной калибровки. Здесь сильное вакуумное давление притягивает горячий пластик к прецизионной металлической формовочной втулке. Одновременно система подвергает материал охлажденной воде. При этом внешняя оболочка панели моментально замерзает. Вакуум заставляет глубокие канавки сохранять свою точную форму, пока сердечник остывает. Без агрессивной вакуумной калибровки глубокие ребра просто разрушились бы под собственным весом.
Вытяжная машина протягивает непрерывную панель через охлаждающие резервуары. Стандартные плоские гусеницы раздавят глубокие канавки. Поэтому для тяговых устройств требуются специальные резиновые прокладки. Эти колодки отлиты в соответствии с конкретным профилем канавок. Они крепко, но мягко захватывают рифленую поверхность. Они обеспечивают устойчивую тяговую силу, не сдавливая и не деформируя вновь образовавшиеся ребра. Наконец, беспыльная режущая пила разрезает непрерывную доску на куски, готовые к продаже.
Изготовление глубоких канавок сопряжено с серьезными термическими проблемами. Пластик сжимается при остывании. Если одна сторона сжимается быстрее другой, прогибается вся доска. Контроль над этим требует оперативной дисциплины.
Вы сталкиваетесь с серьезной проблемой при охлаждении толстых секций с канавками рядом с тонкими секциями подложки. Тонкая спина быстро остывает. Толстые ребра гораздо дольше сохраняют тепло. Этот дисбаланс приводит к тому, что панель прогибается в сторону более прохладной стороны. Операторы должны решать эту проблему, применяя симметричное охлаждение. Они направляют большие объемы охлажденной воды именно в глубокие канавки. Они иногда уменьшают поток воды на тонкой плоской спине. Это заставляет обе стороны одновременно достичь комнатной температуры.
Вмятины — это неглубокие углубления на плоской поверхности отлитой детали. Они возникают напротив глубоких бороздок. Когда толстое ребро охлаждается и сжимается внутри, оно втягивает плоскую поверхность внутрь. Это создает некрасивую ямочку. Вы можете предотвратить это путем точной технической настройки. Во время калибровки операторы увеличивают вакуумное давление на плоской поверхности. Этот вакуум жестко прижимает плоскую поверхность к калибровочной втулке до тех пор, пока внутреннее ребро полностью не затвердеет.
Распространенные ошибки при охлаждении:
Скорость экструзии превышает скорость обработки охлаждающего резервуара.
Невозможность очистки форсунок калибровочной воды от накипи, что приводит к неравномерному распылению.
Игнорирование колебаний температуры окружающей среды в помещении между дневными и ночными сменами.
Монтажники требуют идеального соединения кромок. Строгие допуски на размеры во время калибровки не подлежат обсуждению. Если ширина панели хотя бы на один миллиметр превышает ширину, она не защелкнется в соседней панели. Неравномерное охлаждение приводит к появлению микродеформаций по краям. Операторы должны постоянно измерять шпунтовые соединения штангенциркулем во время производства. Постоянное вакуумное давление и постоянная скорость вытягивания гарантируют безупречную работу этих механизмов блокировки на рабочей площадке.
Когда вы готовитесь к покупке оборудования, исходные характеристики могут ввести в заблуждение. Дешевая машина может претендовать на высокую скорость, но при этом будет высокий процент брака. Вы должны оценить оборудование, используя строгие инженерные параметры. Выбор надежной машины для изготовления стеновых панелей из ДПК требует анализа четырех различных категорий.
Покупатели должны проверить длину вакуумного охлаждающего резервуара относительно заявленной выходной скорости. Некоторые производители могут похвастаться скоростью экструзии до 4 метров в минуту. Однако если предусмотреть только 4-метровый охлаждающий бак, глубокие канавки не затвердеют. Панель деформируется в тот момент, когда она ударяется о режущую пилу. Недостаточное охлаждение на высоких скоростях портит глубокие канавки. Для толстых канавок из ДПК обычно требуются расширенные калибровочные таблицы. Иногда необходимы двойные вакуумные резервуары, чтобы обеспечить полную заморозку активной зоны.
Древесные волокна по своей природе абразивны. Порошок карбоната кальция внутри экструдера действует как жидкая наждачная бумага. Необходимо тщательно оценить марку стали, используемой в формах. Стандартная сталь быстро изнашивается, в результате чего канавки теряют острые края. В штампах премиум-класса используется закаленная инструментальная сталь, например 3Cr17. Эта сталь подвергается специальной термической обработке. Он обеспечивает превосходную износостойкость и сохраняет строгие допуски по размерам в течение тысяч производственных часов.
Ручной контроль температуры больше не приемлем в современной экструзии. Ценность передовых систем ПЛК огромна. Такие бренды, как Siemens, предлагают высокоэффективную автоматизацию. ПЛК постоянно контролирует давление расплава на фильерной головке. Он автоматизирует мельчайшую регулировку температуры в зонах цилиндра. Если давление резко возрастает, система автоматически замедляет питатель. Это интеллектуальное управление значительно снижает процент брака на сложном этапе запуска.
Тенденции рынка быстро меняются. Вероятно, вам придется изготовить жалюзи разной ширины и глубины. Оцените, насколько быстро можно заменить формы. Тяжелые штампы требуют надежного доступа крана. Ищите калибровочные таблицы на автоматизированных рельсах, которые быстро перемещаются назад. Хорошо спроектированная машина позволяет квалифицированному персоналу безопасно и эффективно переключаться между различными профилями канавок.
Контрольный список оценки оборудования
Компонент | Минимальный стандарт | Премиум-функция |
|---|---|---|
Тип экструдера | Стандартный конический двухшнековый винт | Индивидуальная геометрия шнека для высокого содержания древесины. |
Охлаждающий бак | Стандартный вакуум 4-6 метров | 8+ метров расширенного двухзонного вакуумного охлаждения |
Материал пресс-формы | Стандартная углеродистая сталь | Кованая инструментальная сталь 3Cr17 с хромированием. |
Система управления | Базовые кнопочные реле | ПЛК Siemens с автоматической обратной связью по давлению |
Инвестирование в экструзионную технологию является важным капитальным решением. Вам следует не ограничиваться первоначальными спецификациями брошюры. Успешные покупатели создают надежное экономическое обоснование, уделяя особое внимание надежности оборудования и ответственности поставщиков.
Никогда не покупайте экструзионную линию вслепую. Наиболее важным шагом в снижении риска является требование проведения заводских приемочных испытаний (FAT). Прежде чем завершить покупку, вы должны оговорить, что производитель запускает машину с использованием вашей конкретной рецептуры сырья. Различные древесные порошки ведут себя по-разному. Машина, которая отлично работает на местной сосновой муке, может плохо справляться с плотной дубовой пудрой. Проверка точного рецепта гарантирует, что геометрия винта и конструкция матрицы действительно совместимы с вашими материалами.
Не все поставщики оборудования производят свои собственные формы. Отдавайте приоритет производителям, которые проектируют, обрабатывают и тестируют свои собственные штампы собственными силами. Когда производитель станка также изготавливает форму, оба компонента идеально синхронизированы. Если поставщик передает свои штампы на аутсорсинг, устранение неисправностей становится кошмаром. Если профиль деформируется, производитель станка будет винить в этом производителя пресс-форм. Изготовитель пресс-форм будет винить в этом машиностроителя. Собственное производство гарантирует ответственность из одного источника.
Формирование глубоких канавок в ДПК — сложная производственная задача. Это требует гармоничного баланса давления экструзии, точного проектирования штампов и агрессивной вакуумной калибровки. Вы не можете просто пропустить горячий пластик через форму и ожидать четких архитектурных линий.
Наш окончательный вердикт ясен. Надежная экструзионная линия ДПК сводит к минимуму процент брака, поскольку стабильность охлаждения отдается предпочтение скорости обработки. Спешка с процессом охлаждения приведет к деформации плат и разочарованию монтажников. Быстрое производство ничего не значит, если панели не могут легко соединить друг друга.
В качестве следующего шага мы советуем всем потенциальным покупателям запросить профили физических образцов у потенциальных поставщиков. Попросите данные непрерывного запуска, показывающие стабильность в течение 24-часового периода. Требуйте живую демонстрацию с использованием ваших материалов. Тщательная проверка поставщиков — единственный способ обеспечить прибыльное и бездефектное производство.
О: В целом нет. ДПК требует специальной конструкции винтов для более высокого крутящего момента и износостойкости, а также расширенных охлаждающих столов для более высокого удержания тепла древесными волокнами.
О: В зависимости от конструкции машины и доступности крана полная замена штампа и калибратора обычно занимает от 2 до 4 часов.
Ответ: Хотя машины могут работать быстрее, высококачественные глубокие канавки (например, глубиной более 20 мм) обычно выдавливаются со стабильной скоростью от 1,5 до 3 метров в минуту, чтобы гарантировать точность размеров и предотвратить коробление.


