

закрыть
Выберите сайт
глобальный
Социальные средства массовой информации
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-17 Происхождение:Работает


Создание предприятия по производству древесно-пластикового композита (ДПК) представляет собой высокие ставки для любого бизнеса. Капитальные вложения глубоки, а рынок требует безупречной конечной продукции. Достижение постоянной плотности и стабильности размеров продукта остается вашей основной задачей при масштабировании производства. Незначительные температурные колебания во время обработки могут быстро испортить целые партии материала.
Это руководство служит научно обоснованной дорожной картой для настройки высокоэффективной производственной линии. Мы подробно рассмотрим, как оптимизировать параметры экструзии для достижения максимального выхода. Вы научитесь снижать операционные риски с самого начала. Мы также поможем вам оценить капитальное оборудование на основе данных о производительности и механической надежности.
Следуя этим конкретным протоколам настройки, вы можете обеспечить непрерывную работу. Мы подробно описываем этапы смешивания, калибровки и оснастки, необходимые для достижения успеха. Давайте углубимся в технические основы, которые превращают необработанные древесные волокна и полимеры в дверные полотна премиум-класса.
Рецептура определяет базовую стабильность: правильный контроль влажности древесного порошка (<2%) и точное соотношение ПВХ/древесины являются непременными предпосылками успешной экструзии.
Выбор экструдера имеет решающее значение: основная машина для изготовления дверей из ДПК должна иметь точный контроль температуры и индивидуальную геометрию шнеков, чтобы предотвратить разрушение материала.
Охлаждение и калибровка определяют качество: последующая вакуумная калибровка напрямую влияет на плоскостность и структурную целостность конечной платы.
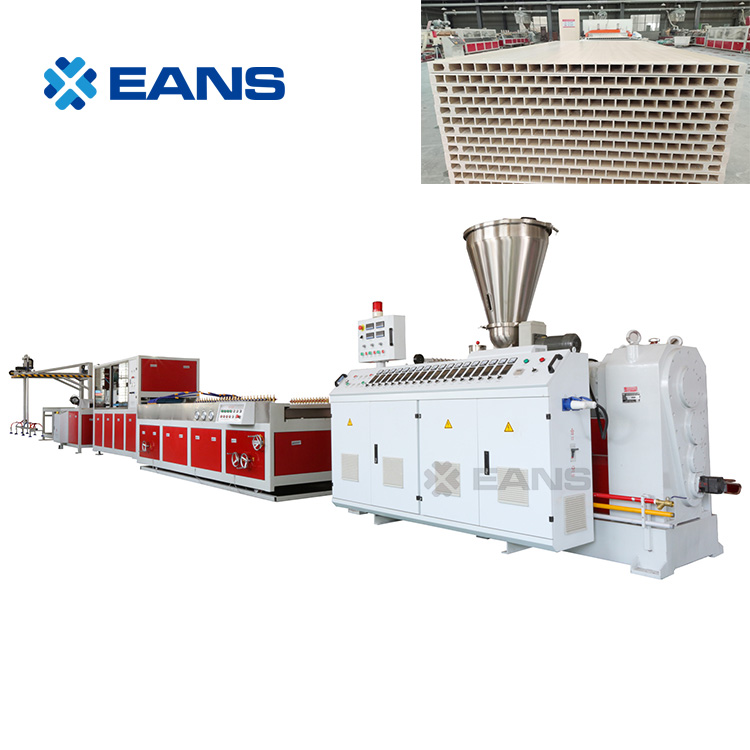
Производители часто недооценивают точность контроля, необходимую для производства толстых композитных плит. Финансовые последствия нестабильной экструзии быстро накапливаются. Высокие проценты брака снижают вашу прибыль еще до того, как готовая продукция попадет на склад. Неравномерная толщина досок означает, что двери не смогут соответствовать стандартным рамам. Локальные изменения плотности серьезно снижают прочность удержания винтов, что приводит к вырывам петель во время установки.
Мы определяем успешную настройку с помощью показателей непрерывной работы. Стабильное давление расплава является главным показателем здорового процесса экструзии. Равномерная пластификация обеспечивает сохранение структурной целостности плиты от края до края. Чтобы оставаться конкурентоспособными, вы также должны добиться минимальных потерь энергии на килограмм продукции.
Переход от профилей из чистого ПВХ к профилям из ДПК сопряжен со сложными нюансами материалов. Чистый ПВХ допускает незначительные перепады температур. Однако древесные волокна действуют как теплоизоляторы и абразивы, вызывающие трение. Вам нужны совершенно другие стратегии управления температурным режимом, чтобы предотвратить возгорание древесной муки и обеспечить полное плавление ПВХ.
Распространенная ошибка: операторы часто применяют стандартные температурные профили ПВХ к материалам ДПК. Это создает чрезмерное тепло сдвига, немедленно обжигая древесные волокна и вызывая катастрофическую закупорку материала.
Подготовка определяет успех всего процесса экструзии. Вы должны использовать высокоскоростное горячее смешивание, за которым сразу же следует холодное смешивание. Горячее смешивание (обычно достигающее 120°C) удаляет захваченную влагу и смешивает химические добавки. Холодное смешивание (понижение температуры партии до 40°C) не позволяет пенообразователям вызвать раннее гелеобразование.
Загрузите смолу ПВХ, стабилизаторы и смазочные материалы в горячий смеситель.
Добавляйте древесный порошок только после начала первоначального смешивания полимеров.
Активно удаляйте влагу через вентиляцию смесителя, пока уровень не упадет ниже 2%.
Выгрузите смесь в холодный миксер, чтобы стабилизировать смесь.
Оставьте материал в силосе на 12–24 часа, чтобы обеспечить равномерное распределение.
Для запуска вашего станка для изготовления дверей из ДПК в Интернет требуется терпение. Вы должны нагревать двухшнековый экструдер последовательно. Начните с головки и двигайтесь назад к загрузочному бункеру. Как только все зоны достигнут заданной температуры, подождите еще 30 минут. Это позволяет массивному стальному стволу равномерно поглощать тепло, избегая термического удара по системе.
Регулирование давления расплава отличает обычных операторов от экспертов. Регулируйте скорость объемного питателя строго в соответствии с частотой вращения шнека. Вы должны поддерживать непрерывный, голодный материальный поток. Голодная подача предотвращает перегрузку крутящего момента и поддерживает абсолютно стабильное давление расплава. Если вы перегрузите бункер, шипы трения сдвинутся, и древесные волокна сгорят.
Широкая фильерная головка придает расплавленному пластику окончательную геометрическую форму. Вы должны тщательно устанавливать зональные температуры по всей матрице. Цель состоит в том, чтобы обеспечить равномерную скорость потока по всей ширине дверного полотна 800 или 900 мм. Края естественным образом текут медленнее, чем центр из-за трения.
Отрегулируйте кромку матрицы механически во время начальной фазы вывода. Если вы заметили разрывы кромок, слегка увеличьте температуру на концах матрицы. Если происходит вздутие в центре, затяните средние зажимные стержни, чтобы ограничить поток. Вы должны вносить эти корректировки с микроскопическими приращениями, чтобы не нарушить деликатный процесс вспенивания.
После того как доска выходит из матрицы, она остается мягкой и очень податливой. Вам необходимо настроить вакуумный калибровочный стол так, чтобы он фиксировал размеры платы до того, как ядро рассеет тепло. Вакуумные пазы прижимают расширительную плату к охлажденным алюминиевым калибровочным пластинам, заставляя ее сохранять идеально плоскую форму.
Балансировка температур водяного охлаждения имеет жизненно важное значение. Воздействие на доску ледяной водой приводит к слишком быстрой усадке внешней оболочки. Это удерживает внутреннее тепловое напряжение внутри толстого сердечника. В течение следующих 48 часов внутреннее напряжение спадет, что приведет к серьезной деформации после экструзии. Используйте стратегию постепенного охлаждения, переходя от теплой воды в первом резервуаре к более прохладной воде ниже по течению.
Выбор правильного оборудования определяет ваш потолок качества продукции. Конические двухшнековые экструдеры превосходно производят ДПК под высоким давлением. Их сужающаяся конструкция естественным образом сжимает материал, создавая превосходное давление расплава для проталкивания широких досок. Параллельные двухшнековые системы обеспечивают превосходное смешивание, но часто с трудом могут создать давление, необходимое для тяжелых дверных полотен.
Древесные волокна обладают высокой абразивностью. Подчеркните необходимость специальной биметаллической наплавки ваших винтов и стволов. Стандартная азотированная сталь изнашивается в течение нескольких месяцев при обработке составов с высоким содержанием древесины.
Передовая практика: Всегда выбирайте системы привода и управления с автоматизацией на базе ПЛК от надежных брендов, таких как Siemens или B&R. Вам необходим мониторинг температуры расплава и нагрузки двигателя в режиме реального времени, чтобы предотвратить внезапные механические неисправности.
Тщательно оцените возможности вакуумной калибровки. Оцените длину и охлаждающую способность калибровочного стола в зависимости от желаемой скорости линии. Для стандартных дверей требуются доски толщиной от 30 до 45 мм. Для отвода тепла из 45-миллиметрового сердечника требуется не менее 8–10 метров длины активного вакуумного охлаждения.
При закупках учитывайте долгосрочную универсальность. Определите, сможет ли система адаптироваться для работы в качестве машины для изготовления пенопласта из ДПК в будущем. Благодаря незначительным корректировкам штампов и изменениям химического состава хорошо спроектированная линия может легко производить более легкие пенопластовые плиты, расширяя ассортимент вашей продукции без покупки совершенно новой производственной линии.
Производство толстых композитных плит сопряжено с определенными рисками обработки. Деградация полимеров остается самой большой угрозой. ДПК на основе ПВХ имеет невероятно узкое окно обработки. Если температура превышает 195°C, чрезмерное тепло сдвига вызывает возгорание. Один-единственный обгоревший участок может разрушить непрерывный производственный цикл, затягивая частицы затвердевшего углерода через фильерную головку.
Нестабильность пенообразования представляет собой еще одно серьезное препятствие. Поддержание однородного микроячеистого ядра внутри толстой доски требует идеальной синхронизации. Вы должны сбалансировать температуру активации ваших пенообразователей с внутренним давлением головки. Если давление падает, газ выходит, оставляя внутри платы гигантские пустоты. Если давление слишком высокое, плита вообще не будет вспениваться, что приведет к получению значительно избыточного веса продукта.
Разрыв в компетентности операторов часто приводит к срыву новых заводов. Подчеркните абсолютную необходимость обучения ваших линейных операторов на месте, предоставляемого поставщиком. Они должны сосредоточиться на интуитивном устранении неполадок в потоке. Операторам необходимы навыки регулировки болтов матрицы и охлаждающих клапанов без остановки линии.
Таблица: Распространенные дефекты экструзии ДПК и меры по их устранению
Симптом дефекта | Возможная причина | Корректирующие действия |
|---|---|---|
Разрыв края | Края кромки матрицы слишком холодные или поток ограничен. | Повысить температуру краевой зоны на 2-3°С; слегка приоткройте край губы. |
Внутренние пустоты | Пенообразователь несбалансирован или давление в головке слишком низкое. | Немного увеличьте скорость вращения винта, чтобы создать давление; скорректировать формулировку. |
Следы ожогов на поверхности | Чрезмерное трение сдвига или слишком высокая температура ствола. | Более низкие температуры зоны; проверьте износ винтовых зазоров. |
Деформация после экструзии | Неравномерное охлаждение или внутренняя термическая нагрузка. | Сбалансируйте верхний и нижний расходы воды в вакуумном баке. |
При выборе партнера по оборудованию вы должны внимательно следить за проверкой и безопасностью. Выйдите за рамки первоначального предложения о продаже. Требуйте заводских приемочных испытаний (FAT) с использованием вашей конкретной рецептуры сырья. Никогда не завершайте передачу оборудования до тех пор, пока поставщик не докажет, что машина может обеспечить целевую производительность при точном соотношении древесной муки и ПВХ.
Соблюдение требований и безопасность защищают вашу рабочую силу и ваше предприятие. Убедитесь, что экструзионная линия соответствует соответствующим стандартам промышленной безопасности, таким как сертификаты CE или UL. Кроме того, настаивайте на наличии адекватных систем пылеудаления. При обращении с древесным порошком образуются мелкие частицы пыли, которые представляют серьезную опасность для органов дыхания и критический риск взрыва, если их накапливать рядом с горячими цилиндрами экструдеров.
Ваш следующий практический шаг включает в себя составление подробного запроса предложений (RFP). Необходимо указать требуемую производительность в килограммах в час. Опишите точные размеры доски, включая максимальную ширину и толщину. Перечислите все необходимое вспомогательное оборудование, такое как режущие пилы, штабелеры и ламинаторы.
При составлении этого запроса предложений подумайте, как комплексная линия по производству дверных досок из ДПК интегрируется в план вашего завода. Учитывайте расположение сырья, миксерные платформы и склады готовой продукции, чтобы обеспечить логичный и оптимизированный рабочий процесс.
Стабильная установка WPC в равной степени зависит от научной разработки материалов и надежного, точного оборудования. Вы не можете компенсировать плохое смешивание с помощью хорошего экструдера, а идеальное сырье не может компенсировать слабую геометрию шнека. Освоение давления расплава, настройка штампа и калибровка вакуума гарантируют высокую производительность производства.
Мы призываем покупателей уделять первоочередное внимание технической поддержке и адаптируемости оборудования при совершении капитальных затрат. Поставщики, предлагающие качественное локализованное обучение, сэкономят вам бесчисленные часы простоя. Сосредоточьтесь на приобретении систем, созданных с учетом жестких требований к абразивному воздействию древесно-пластиковых композитов.
Проконсультируйтесь с техническим инженером по продажам сегодня. Проанализируйте свои конкретные требования к производственной мощности и обеспечьте индивидуальную конфигурацию линии, идеально соответствующую требованиям вашего рынка.
Ответ: Идеальная производственная мощность обычно составляет от 300 до 500 кг/час. Эта производительность во многом зависит от выбранной модели экструдера, диаметра шнека и конкретных размеров вашей платы. Высокопроизводительные конические двухшнековые машины наиболее эффективно справляются с такими высокими требованиями к производительности.
Ответ: Машины из ДПК имеют индивидуальную геометрию шнеков, рассчитанную на высокий крутящий момент и низкий сдвиг, чтобы предотвратить горение древесных волокон. Они также включают в себя усовершенствованные системы вентиляции для удаления влаги, биметаллическое покрытие ствола для повышения износостойкости и редукторы, рассчитанные на более тяжелые условия эксплуатации.
О: Да, эти экструзионные линии отличаются превосходной модульностью. Вы можете перейти на производство пенопластовых плит, заменив головку экструзионной головки, изменив настройку вакуумной калибровки и скорректировав химическую рецептуру, включив в нее определенные пенообразователи.
О: Для полной линии обычно требуется минимальная длина от 25 до 30 метров. Вы также должны выделить достаточные размеры производственных помещений для платформ для смешивания сырья, водяных градирен и достаточных площадей для хранения готовой продукции.


