

закрыть
Выберите сайт
глобальный
Социальные средства массовой информации
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-31 Происхождение:Работает


Непостоянное качество поверхности серьезно подрывает рентабельность производства на современном конкурентном рынке. Шероховатость, питтинг и плохая ламинация напрямую увеличивают процент брака. Они задерживают производственные графики и в конечном итоге подрывают доверие клиентов. Совершенствование рифленого профиля редко бывает простым. Это требует точной синхронизации между рецептурой сырья и процессами механической экструзии. Даже незначительные отклонения создают видимые дефекты поверхности конечного продукта. Производство древесно-пластикового композита (ДПК) требует строгого экологического контроля. Для обеспечения безупречной эстетики также требуются очень стабильные механические параметры.
К счастью, вы можете легко добиться однородного качества поверхности. Во-первых, вы должны заранее выявить узкие места процесса. Затем инвестируйте в надежную технологию экструзии. Современное оборудование легко смягчает термические и механические изменения. Такой упреждающий подход превращает непредсказуемые операции в надежные и высокодоходные операции. Понимая эти основные переменные, вы можете оптимизировать свою производственную линию. Вы узнаете, как конкретная механика экструзии определяет окончательный внешний вид ваших панелей из ДПК.
Влажность сырья и неравномерная пластификация являются основными причинами поверхностных дефектов, таких как пузыри и неровные края.
Высокоточная вакуумная калибровка не подлежит обсуждению для поддержания острых и жестких углов, необходимых для рифленых и жалюзийных конструкций.
Инвестиции в современный станок для изготовления рифленых панелей из ДПК с автоматическим контролем температуры и давления позволяют снизить зависимость от догадок оператора и снизить количество дефектов.
Синхронизация на выходе — в частности, скорость вытягивания и натяжение ламинирования в режиме онлайн — определяет окончательный внешний вид и долговечность панели.
Производство древесно-пластиковых композитов требует ограниченной прибыли и высоких эстетических стандартов. Производители должны строго определить критерии успеха. Выход за рамки базовой экструзии означает получение бездефектных панелей, готовых к розничной продаже, непосредственно с линии. Незначительные поверхностные дефекты делают целую партию непригодной для продажи. Вы должны устранить дефекты до того, как панели дойдут до стадии упаковки.
На экструзионных линиях часто обнаруживаются признаки плохого контроля процесса. Выявление этих конкретных дефектов помогает быстро выявить механический или термический дисбаланс.
Кожа акулы: грубая, ребристая текстура поверхности. Это происходит, когда расплав полимера разрушается при выходе из матрицы.
Вздутие на поверхности: видимые пузырьки или ямки. Они возникают, когда в расплаве остается влага или летучие газы.
Цветовые полосы: неравномерное распределение пигмента. Это происходит из-за неправильного смешивания или неправильной скорости сдвига внутри цилиндра.
Деформация: изгиб или скручивание панели. Это происходит из-за неравномерного охлаждения или чрезмерного остаточного напряжения.
Дефекты поверхности приводят к огромным скрытым затратам. Материальные отходы напрямую влияют на вашу ежедневную прибыль. Перешлифовка отбракованных панелей требует дополнительной энергии и разрушает полимерные цепи. Повышенный уровень брака при обеспечении качества (QA) замедляет производительность производства. Кроме того, доставка дефектных панелей сопряжена с риском дорогостоящего возврата продукта. Неудовлетворенность клиентов часто приводит к потере будущих контрактов. Защита репутации вашего бренда требует строгого контроля качества поверхности.
Многие операторы обвиняют составы сырья в плохой эстетике. Однако устранение неполадок качества поверхности требует более широкого взгляда. Постоянные дефекты следует рассматривать как системный отказ оборудования. Регулировка сырья только маскирует основные механические проблемы. Плохо спроектированный винт или неэффективная вакуумная система всегда будут приводить к получению панелей низкого качества. Вы должны критически оценить свое экструзионное оборудование. Модернизация оборудования часто решает проблемы навсегда.
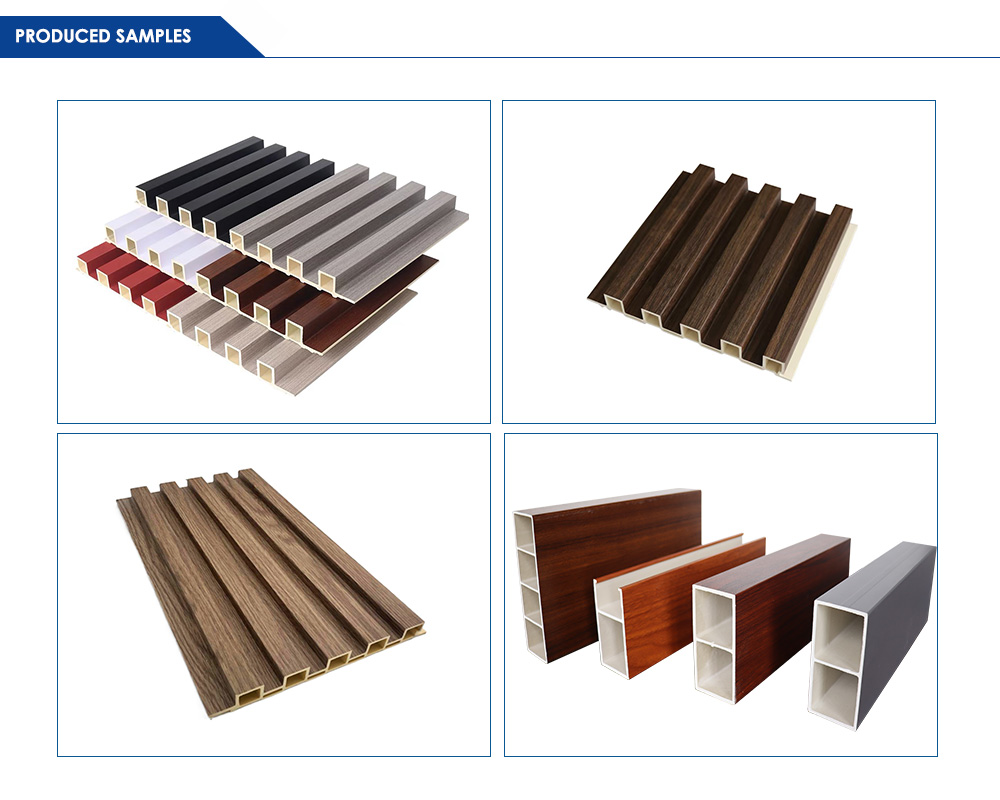
Выдавливание сложных рифленых форм требует огромной технической точности. Древесная мука и смеси ПВХ ведут себя непредсказуемо при нагревании. Контроль основных переменных экструзии предотвращает деградацию поверхности.
Древесные волокна быстро впитывают влагу. Если эта влага попадает в экструдер, она превращается в пар. Неправильная вентиляция задерживает эти газы внутри расплава полимера. Когда материал выходит из головки, давление падает. Захваченный пар мгновенно расширяется. Эта реакция вызывает образование микропузырьков на поверхности и образование ямок. Высококачественные экструдеры оснащены надежными зонами вакуумной дегазации. Они вытягивают влагу и летучие вещества из цилиндра до того, как расплав достигнет головки.
Баланс тепла и давления определяет целостность ваших панелей. ПВХ легко разрушается при чрезмерном нагревании. Древесные волокна горят под воздействием сильного трения сдвига. Это ухудшение приводит к появлению темных пятен пригорания или хрупкости поверхностей. И наоборот, низкие температуры приводят к плохой пластификации. Нерасплавленные частицы создают грубую, зернистую поверхность. Вы должны поддерживать точные тепловые окна. Постоянное давление расплава обеспечивает постоянную скорость потока, предотвращая пульсацию поверхности.
Экструзионная головка придает горячему полимеру определенный профиль. Конструкция внутреннего канала потока имеет решающее значение. Он должен равномерно распределять материал по сложным рифленым секциям. Плохо спроектированные каналы вызывают дисбаланс потока. Более быстрый поток в центре и медленный поток по краям создают напряжение. Это напряжение проявляется в виде волнистых поверхностей или непостоянной толщины стенок. Полированные, аэродинамически оптимизированные головки минимизируют трение и обеспечивают гладкую поверхность.
В момент выхода расплава из фильеры он попадает на калибровочный стол. Температура воды и давление вакуума берут верх. Они моментально замораживают структуру поверхности панели. Недостаточное вакуумное давление не позволяет удерживать пластик в форме. Это скруглит острые рифленые края. Неравномерное распределение охлаждающей воды приводит к дифференциальной усадке. По мере остывания панель деформируется или прогибается. Точная калибровка обеспечивает структурную жесткость и эстетическое совершенство.
Таблица устранения дефектов WPC
Тип дефекта | Основная причина | Механическое решение |
|---|---|---|
Микропузырьки | Захваченная влага/газы | Увеличьте мощность вакуумной дегазации ствола. |
Кожа акулы (шероховатость) | Разрушение расплава на выходе из матрицы | Отрегулируйте температуру матрицы; уменьшить скорость экструзии. |
Следы ожогов | Деградация полимера/дерева | Нижний винт об/мин; оптимизировать многозонный ПИД-нагрев. |
Деформация/Поклон | Неравномерное калибровочное охлаждение | Балансировка двойных контуров охлаждения; регулировать подачу воды. |
Для достижения бездефектного производства требуется сложное оборудование. Стандартные экструдеры с трудом справляются с обработкой высоконаполненных древесно-пластиковых композитов. Инвестиции в специализированный станок для изготовления рифленых панелей из ДПК коренным образом меняют ваши производственные возможности.
Конические двухшнековые экструдеры превосходно подходят для пластификации ДПК. Их перекрывающаяся геометрия винтов обеспечивает превосходный баланс сдвига. Они равномерно смешивают абразивные древесные волокна и смолу ПВХ, не выделяя чрезмерного тепла от трения. Такое равномерное смешивание предотвращает появление цветных полос и структурных слабых мест. Коническая конструкция также обеспечивает высокое и стабильное давление экструзии. Стабильное давление предотвращает пульсацию, вызывающую появление горизонтальных линий на поверхности.
Термическая стабильность определяет гладкость поверхности. В современных машинах используется многозонное пропорционально-интегрально-дифференциальное (ПИД) регулирование температуры. ПИД-регуляторы постоянно контролируют температуру ствола. Они регулируют нагревательные ленты и охлаждающие вентиляторы в режиме реального времени. Это предотвращает разрушение полимера и подгорание древесных волокон. Точный контроль нагрева гарантирует, что вязкость расплава остается идеально подходящей для экструзии сложных профилей.
На этапе калибровки завершается настройка геометрии панели. Высококачественные машины оснащены модернизированными вакуумными столами. Ищите независимые средства управления насосом. Они позволяют операторам регулировать силу вакуума в разных частях формы. Двойные контуры охлаждения активно регулируют температуру воды. Они обеспечивают острые рифленые края и безупречно гладкие плоские участки. Эти обновления полностью устраняют деформацию после экструзии.
Вибрация — враг плавной экструзии. Тяжелые двигатели и коробки передач генерируют интенсивную кинетическую энергию. Старые машины передают эти вибрации дальше по линии. Калибровочная форма слегка трясется, перенося следы вибрации на поверхность панели. Современное оборудование изолирует эти вибрации. Прочные рамы и усовершенствованные механизмы амортизации редуктора обеспечивают стабильный путь экструзии. В результате поверхность становится гладкой, как стекло.
Предварительно высушите древесный порошок, чтобы содержание влаги было строго ниже 2%.
Ежедневно очищайте отверстия вакуумной дегазации, чтобы предотвратить засорение материала.
Еженедельно проверяйте экструзионно-фильерные головки на предмет накопления углерода.
Калибруйте датчики температуры PID ежемесячно для обеспечения строгой тепловой точности.
Совершенствование этапа экструзии решает только половину головоломки. Последующая обработка обрабатывает панель, пока она все еще уязвима. Специальная линия по производству жалюзийных панелей из ДПК идеально синхронизирует каждый компонент.
Тяговый трактор протягивает панель через калибровочный стол. Его скорость должна точно соответствовать производительности экструзии. Колебания скорости вытягивания вызывают серьезные проблемы. Если трактор тянет слишком быстро, он растягивает панель, уменьшая толщину стены. Если он тянет слишком медленно, материал скапливается, вызывая выпуклости поверхности. Двигатели с сервоприводом обеспечивают точную синхронизацию скорости. Они поддерживают постоянное поверхностное натяжение, предотвращая микроскопические трещины под напряжением.
При резке панелей ДПК образуется высокоабразивная пыль. Если эта пыль оседает на поверхности панели, она портит последующие ламинации. Кроме того, агрессивные пильные полотна вызывают сколы на кромках и царапины на поверхности. Современные производственные линии используют технологию беспыльной резки. Системы вакуумной вытяжки мгновенно удаляют мусор. Прецизионные пневматические зажимы надежно удерживают панель на этапе обрезки по длине. Это предотвращает вибрацию и обеспечивает чистоту кромки на заводе.
Для многих рифленых панелей требуются декоративные пленки ПВХ. Применение этих пленок в линии экономит время и трудозатраты. Однако безупречное нанесение пленки требует строгого экологического контроля. Температура подложки должна оставаться постоянной. Неравномерное охлаждение препятствует правильной активации клея. Равномерное давление роликов имеет решающее значение для выталкивания захваченных пузырьков воздуха. Системы контроля натяжения предотвращают растяжение и сморщивание пленки. Интеграция этих систем непосредственно в производственную линию гарантирует эстетику, подходящую для розничной торговли.
Закупка нового оборудования требует тщательной технической оценки. Вы должны смотреть дальше поверхностных спецификаций. Сосредоточьтесь на инженерных компонентах, которые напрямую влияют на качество поверхности. Выбор подходящей машины для изготовления стеновых панелей из ДПК обеспечивает будущее вашего производства.
Сравнивайте поставщиков оборудования по долговечности основных компонентов. Древесное волокно невероятно абразивно. Стандартная сталь быстро изнашивается. Фокус на винтовую и цилиндрическую металлургию. Биметаллические сплавы обладают превосходной износостойкостью. Внимательно изучите конструкцию головки штампа. Поставщики должны предоставить компьютерный анализ потока для своих форм. Наконец, проверьте эффективность двигателя. Двигатели переменного тока с высоким крутящим моментом обеспечивают стабильную подачу мощности без перегрева.
Ручные настройки экструзии приводят к человеческим ошибкам. Надежное качество поверхности требует интеллектуальной автоматизации. Программируемые логические контроллеры (ПЛК) управляют всей линией. Системы ПЛК Siemens или ABB представляют собой отраслевой стандарт. Они предлагают интуитивно понятные интерфейсы с сенсорным экраном. Что еще более важно, они обеспечивают комплексную регистрацию данных. Операторы могут сохранять успешные рецепты производства. Это обеспечивает стабильное качество поверхности в разные смены и партии.
Тенденции рынка быстро меняются. Возможно, вам придется изготовить различные рифленые профили за одну неделю. Оцените возможности переключения машины. Замена головок и калибровочных форм должна быть простой. Быстроразъемные механизмы и модульные соединения для воды и вакуума позволяют сэкономить часы простоя. Машина с широкими возможностями масштабирования сокращает количество отходов, связанных с калибровкой. Вы можете быстро возобновить производство, не отказываясь от сотен метров бракованных панелей.
Не совершайте покупку, основываясь только на брошюрах. Запросите физические пробы у поставщика. Проанализируйте эти образцы на предмет допусков деталей, постоянства толщины стенок и гладкости поверхности. Требуйте прозрачности в отношении сертификации машин. Проверьте документы о соответствии CE или ISO самостоятельно. Наконец, оцените их послепродажную поддержку. Надежная техническая помощь имеет решающее значение при настройке новой экструзионной линии.
Достижение безупречного качества поверхности при производстве панелей из ДПК никогда не является случайностью. Он тщательно спроектирован. Успех требует точного контроля над калибровкой температуры, давления и вакуума. Игнорирование какой-либо одной переменной гарантирует увеличение количества брака и снижение доверия клиентов.
Чтобы оптимизировать свою деятельность и максимизировать доход, выполните следующие шаги:
Модернизируйте системы дегазации: убедитесь, что ваш экструдер эффективно удаляет влагу, чтобы предотвратить образование пузырей на поверхности.
Синхронизируйте последующее оборудование: используйте тяговые тракторы с сервоприводом, чтобы исключить колебания толщины и следы вибрации.
Внедрение интеллектуальной автоматизации: переход на системы, управляемые ПЛК, для стандартизации термических рецептов и устранения догадок оператора.
Отдайте приоритет металлургии: инвестируйте в износостойкие шнеки и цилиндры для долгосрочной работы с абразивными древесными волокнами.
Высокопроизводительная экструзионная линия станет вашей основной защитой от отходов материала. Это предотвращает отказ от продукции и укрепляет вашу репутацию на рынке. Модернизация вашего оборудования — это прямая инвестиция в долгосрочную прибыльность производства.
Ответ: Пузырьки обычно образуются из-за чрезмерного содержания влаги в древесном порошке. Если влажность превышает 2%, во время экструзии она превращается в пар. Недостаточная вакуумная дегазация в цилиндре экструдера удерживает этот пар внутри расплава полимера. Когда панель выходит из матрицы, захваченный газ расширяется, образуя видимые пузырьки на поверхности.
Ответ: Скорость экструзии напрямую влияет на давление расплава и скорость сдвига. Слишком высокая скорость вращения винта приводит к чрезмерному нагреву от трения. Это разрушает полимер и вызывает ожоги древесных волокон. Чрезмерная скорость также приводит к разрушению расплава, известному как «акулья кожа», когда материал слегка рвется при выходе из матрицы.
О: Да, головка определяет поток материала. Плохо спроектированные каналы потока вызывают неравномерное давление, что приводит к волнистости или деформации поверхностей. Переход на полированную и износостойкую форму оптимизирует распределение материала. Это значительно снижает поверхностное трение и гарантирует острые и ровные рифленые края.
О: Температура калибровочной воды обычно находится в диапазоне от 15°C до 20°C. Очень важно поддерживать постоянную температуру. Быстрый термический удар от слишком холодной воды может вызвать немедленное коробление поверхности и внутренние разрушения под напряжением. Процесс охлаждения должен быть постепенным и равномерным по всем поверхностям панели.


